
Векторные файлы для лазерной резки: полное руководство по подготовке
Узнайте, как подготовить векторные файлы для лазерной резки и гравировки. Форматы файлов, настройки линий и типичные ошибки.
Попробуйте на своём файле: бесплатный предпросмотр, без регистрации.
Founder and developer of VectoSolve
Self-taught developer who founded VectoSolve in 2024. He builds the conversion engine and the cutting, embroidery and 3D printing exports, working with the VectoSolve team of graphic designers.
How this article was made: drafted with AI assistance, then edited and fact-checked before publication. About the author
Key Takeaways
- Лазерные станки читают векторные контуры, а не пиксели — чистые SVG с минимумом узлов дают лучшие результаты
- Разделите слои резки, гравировки и биговки по цвету перед экспортом
- Всегда компенсируйте ширину реза (kerf) — материал, который лазер сжигает — в соединениях
- Упрощайте контуры до 500 узлов на фигуру для плавного движения головки
- Тестируйте каждый дизайн на картоне — самая дешёвая ошибка, которую можно допустить
Я работаю с лазерным станком почти каждый день уже шесть лет. Я видел сотни студентов, которые приносили файлы, идеально выглядящие на экране, а на станке получался мусор. Проблема почти никогда не в машине. Проблема в файле.
Это руководство охватывает каждый этап подготовки векторных файлов для лазерной резки — от конвертации до готового SVG с правильными слоями, компенсацией реза и чистым количеством узлов.
Почему важны векторные файлы
Лазерный станок видит координаты и инструкции: переместиться сюда, включить луч с такой мощностью, пройти по этому контуру. Растровые изображения (PNG, JPG) подходят только для гравировки — станок сканирует построчно, выжигая пиксель за пикселем. Медленно и неточно.
Векторные файлы дают лазеру непрерывную траекторию. Головка плавно движется по кривым, выполняя рез за один проход. Разница в качестве кромки — колоссальная.

Начинаете с растрового изображения? Сначала конвертируйте в вектор. AI-векторизатор VectoSolve справляется за секунды, создавая чистые SVG с оптимизированным количеством узлов.
Сравнение форматов файлов
| Формат | Поддержка лазером | Преимущества | На что обратить внимание |
|---|---|---|---|
| SVG | Универсальная | Читаемый, редактируемый | Встроенные растры, CSS-стили игнорируются |
| DXF | Универсальная | Стандарт CAD, точные размеры | Проблемы совместимости версий |
| AI | Хорошая | Богатые возможности редактирования | Проприетарный, нужен Illustrator |
| Хорошая | Сохраняет компоновку | Может содержать смешанный растр/вектор |
Моя рекомендация: экспортируйте в SVG, когда это возможно. Самый портативный, самый проверяемый формат, который поддерживает практически любое ПО для лазера.
Подготовка дизайна
Шаг 1: Получите чистые векторы
Качество векторной конвертации определяет всё дальнейшее. Небрежная автоматическая трассировка с тысячами лишних узлов означает, что лазер будет дёргаться, останавливаться и давать кривые резы.
Используйте VectoSolve для чистой основы, затем проверьте:
- Плавные кривые с минимумом опорных точек
- Замкнутые контуры на каждой фигуре, которую собираетесь резать
- Отсутствие дублирующихся наложений (лазер прорежет одну линию дважды, обугливая край)
Шаг 2: Организуйте слои по цвету
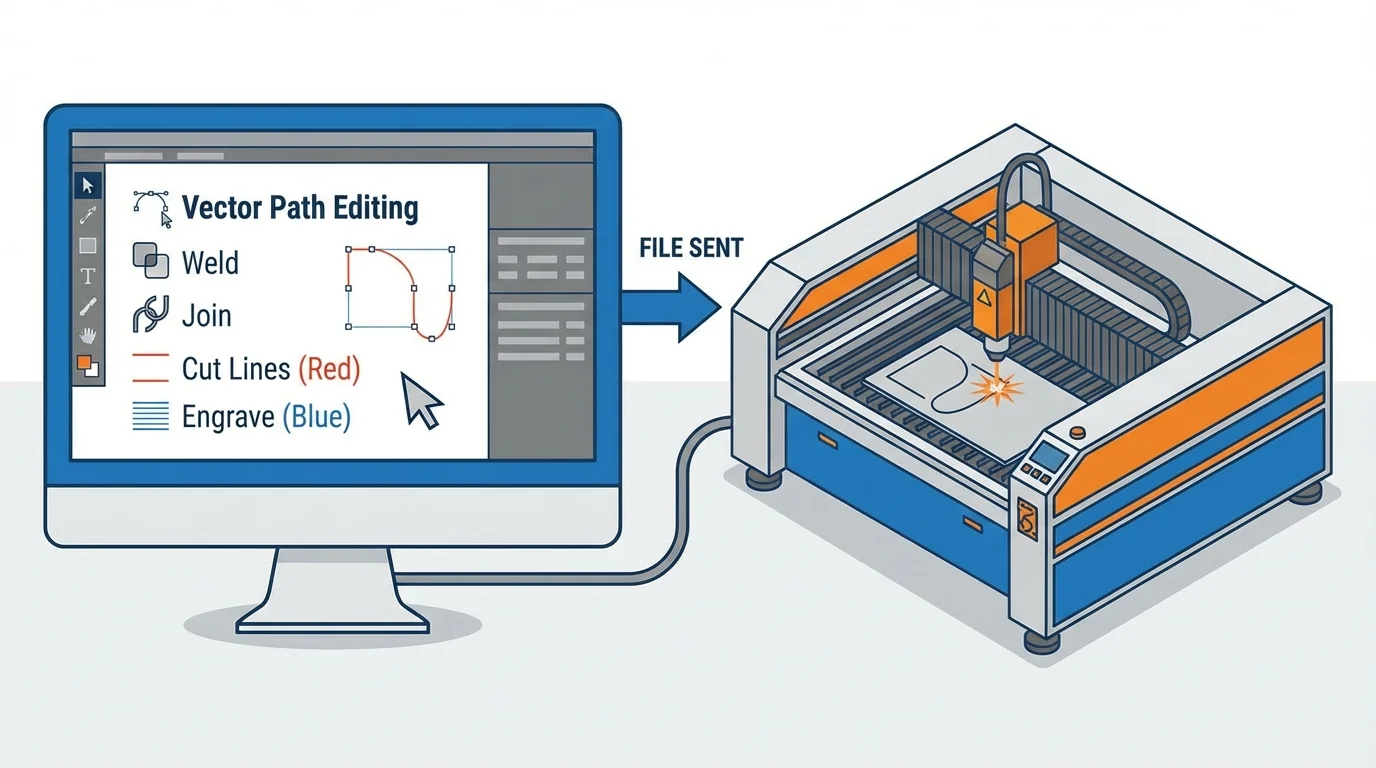
Каждое ПО для лазера использует цвет линии для различения операций:
- Красный (255,0,0) — Линии реза, насквозь
- Синий (0,0,255) — Области гравировки/заливки
- Зелёный (0,255,0) — Линии биговки, лёгкая маркировка поверхности
Pro Tip: Установите все линии реза на минимальную толщину (0.001" или 0.01 мм). Некоторые программы интерпретируют толстые штрихи как области гравировки. Я видел, как люди тратили час, потому что их «линии реза» были толщиной 1pt.
Шаг 3: Упростите контуры
Самый упускаемый из виду шаг. Буфер контроллера обрабатывает ограниченное количество координат — перегруженные контуры вызывают паузы во время реза (оставляя прожоги), рывки и сбои.
Цель: менее 500 узлов на фигуру. Проверяйте в Inkscape через Extensions > Visualize Path > Measure Path.

Шаг 4: Конвертируйте весь текст
Никогда не отправляйте «живой» текст на лазер. Всегда конвертируйте в контуры — машина не имеет ваших шрифтов.
A Full Year of Conversions for $49
Starter Annual: 25 conversions every month, $49 for the whole year. That is about $4.08 a month · Cancel anytime
Get the Annual DealБезопасные и проблемные элементы SVG
| Элемент SVG | Безопасен? | Примечания |
|---|---|---|
<path> | Да | Золотой стандарт для всех резов |
<line>, <polyline> | Да | Простая геометрия, надёжно |
<rect>, <circle> | Да | Конвертируйте в path для лучшей совместимости |
<text> | Нет | Необходимо конвертировать в контуры |
<image> | Нет | Встроенные растры — ПО для лазера игнорирует |
<clipPath> | Нет | Маски обрезки путают большинство программ |
<filter> | Нет | Размытие, тень не имеют физического эквивалента |
<gradient> | Рискованно | Некоторые программы привязывают к мощности. Ненадёжно |
<use> / <symbol> | Рискованно | Разверните для надёжности |
Warning: Частая ошибка, которая губит материал: Отправка SVG со встроенными тегами <image> или неразрешёнными ссылками <use>. ПО для лазера молча пропускает эти элементы — вы получаете дизайн с недостающими деталями. Всегда проверяйте предпросмотр перед резкой.
Компенсация ширины реза (Kerf)
Kerf — это ширина материала, которую удаляет лазер. Типичные значения:
- Акрил 3 мм: 0,1–0,2 мм
- Фанера 3 мм: 0,15–0,25 мм
- Фанера 6 мм: 0,2–0,35 мм
- Картон: 0,05–0,1 мм
Для декоративных резов kerf можно игнорировать. Для соединений и прессовых посадок сместите контуры на половину ширины реза — наружу для выступов, внутрь для пазов.
«Разница между коробкой, которая болтается, и той, что защёлкивается с приятным щелчком — 0,1 мм компенсации kerf. Измеряйте, а не гадайте.» — Правило мастерской №1
Как измерить kerf: Вырежьте прямую линию. Измерьте зазор цифровым штангенциркулем. Повторяйте при каждой смене материала и линзы.
Советы по материалам
- Дерево/Фанера — Заклейте малярным скотчем для защиты от копоти. Следите за слоями клея, которые режутся неравномерно.
- Акрил — Оставьте защитную плёнку. Литой акрил гравируется матово-белым; экструдированный — прозрачным.
- Бумага/Картон — Малая мощность, высокая скорость. Прижимайте магнитами.
- Кожа — Сначала тестируйте на обрезках. Никогда не режьте ПВХ или винил — выделяется хлорный газ.
Профессиональный процесс: Конвертируйте через VectoSolve, очистите контуры в Inkscape, разделите слои по цвету, упростите узлы, добавьте kerf-смещения, экспортируйте SVG с контурным текстом. Тест на картоне. Затем — основной материал.
Free SVG Tools for Crafters
Design Checker · Color Separator · Mat Preview · Offset Generator · Text to SVG
Check Your SVG FreeЧек-лист перед резкой
- Все контуры замкнуты?
- Нет дублирующихся наложенных линий?
- Текст конвертирован в контуры?
- Слои правильно раскрашены?
- Количество узлов менее 500 на фигуру?
- Компенсация kerf применена для соединений?
- Размер документа соответствует материалу?
- Нет встроенных растровых изображений?
- Протестировано на картоне?
Лазерная резка — это навык, где 90% качества определяется подготовкой файла, а не работой станка. Начните с чистых векторов от VectoSolve, организуйте слои, упростите контуры, компенсируйте kerf и тестируйте на обрезках. Ваши резы станут чище, отходы сократятся, и вы перестанете занимать лазер устранением проблем с файлами.
Теперь идите и создайте что-нибудь.
| Материал | Рекомендуемая мощность (%) | Скорость (мм/с) | Ширина реза (мм) |
|---|---|---|---|
| Берёзовая фанера 3 мм | 80–100 | 10–20 | 0,15–0,20 |
| Акрил 3 мм | 60–80 | 15–25 | 0,10–0,15 |
| Картон (300 г/м²) | 15–25 | 50–80 | 0,05–0,08 |
| МДФ 3 мм | 85–100 | 8–15 | 0,20–0,25 |
| Кожа (2 мм, растительное дубление) | 40–60 | 20–35 | 0,10–0,15 |
Источники и дополнительное чтение
- Epilog Laser Resources — Базы данных настроек материалов, учебные проекты и лучшие практики лазерной резки от ведущего производителя
- MDN Web Docs — SVG Path — Техническая справка по синтаксису данных SVG path, используемых в файлах для лазера
- W3C SVG 2 Specification — Официальный стандарт элементов SVG, команд path и систем координат
- Cricut Blog — Design Tips — Руководства по подготовке векторных дизайнов для режущих станков и устранению типичных проблем