
CNCルーター用ベクターファイルの作成:完全ガイド
CNCルーターおよびフライス盤用のデザインを準備しましょう。ツールパス、ファイル形式、木材・金属・プラスチック加工のベストプラクティスを解説します。
Founder of VectoSolve
Self-taught developer, founder and sole developer of VectoSolve since 2024. He builds the conversion engine and the cutting, embroidery and 3D printing exports.
How this article was made: drafted with AI assistance, then edited and fact-checked before publication. About the author
CNC(コンピュータ数値制御)ルーターは、ベクターパスを使用して切削工具を素材内で誘導します。これらの機械がファイルをどのように解釈するかを理解することが、プロジェクト成功の鍵です。
CNC機械がベクターを使用する仕組み
ベクターからツールパスへ
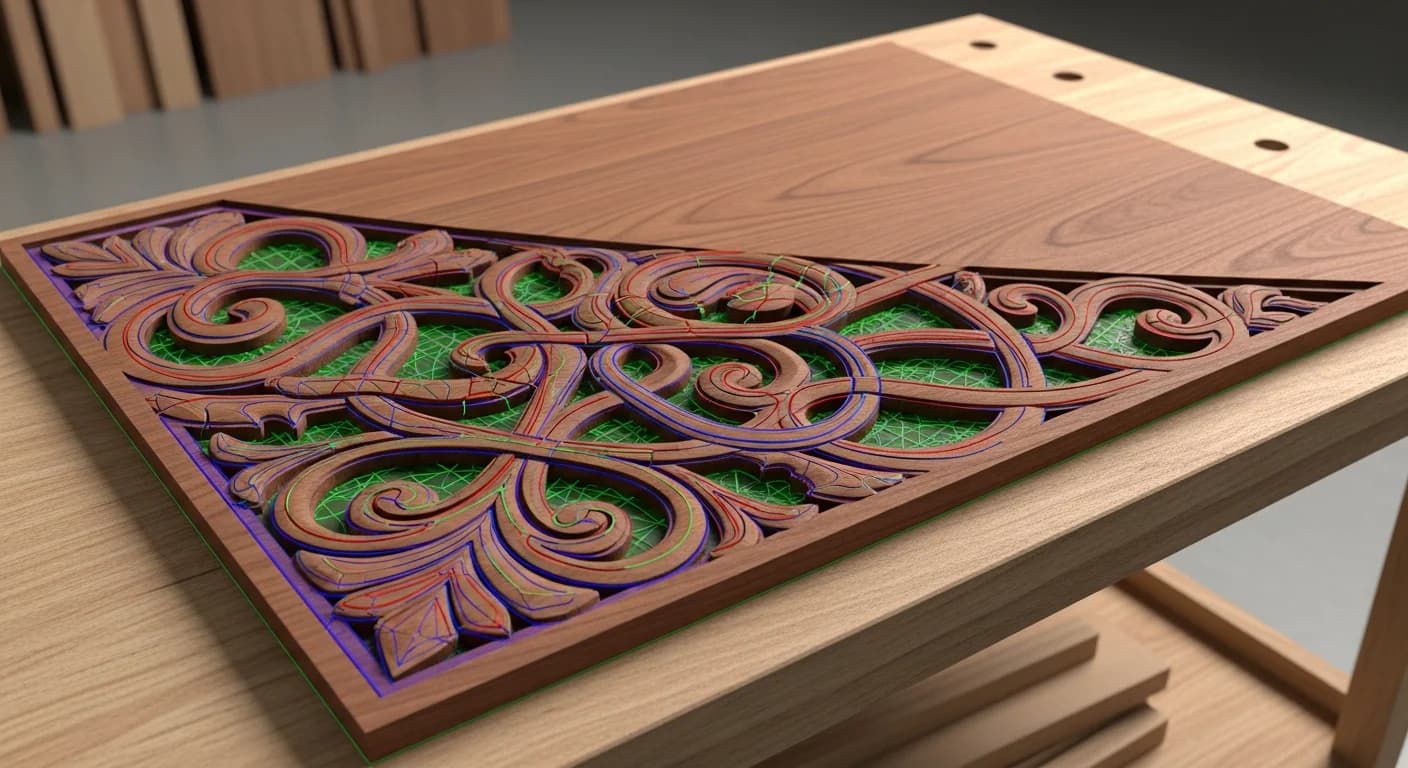
ベクターがツールパスになります:
- ライン位置 = 工具中心の経路
- 閉じた形状 = ポケット加工またはプロファイル加工
- 開いたパス = 彫刻またはV彫り
工具径補正
レーザーカッターと異なり、CNC工具にはかなりの幅があります:
- 3mmエンドミル(1/8インチ)— 細部加工
- 6mmエンドミル(1/4インチ)— 汎用
- 12mmエンドミル(1/2インチ)— 高速素材除去
- 19mmエンドミル(3/4インチ)— 大型パネル
CNC用にベクター化する場合、VectoSolveの出力を使用し、CAMソフトウェアでパスを簡略化してください。CNC機械は円弧と直線で動作します。
CNC用ベクターの準備
画像からベクターへ
- VectoSolveで変換
- パスのクリーンアップと簡略化
- 寸法の確認
- 適切な形式でエクスポート
重要な考慮事項
最小ディテールサイズ — 最小の工具によって制限されます:
- 3mmエンドミル:最小半径3mm
- 6mmエンドミル:最小半径6mm
- 内角は常にR付き
必要なファイル形式
| ソフトウェア | 主要形式 | 代替形式 |
|---|---|---|
| VCarve | DXF, SVG | AI, EPS |
| Fusion 360 | DXF, SVG | STEP, IGES |
| Carbide Create | SVG | DXF |
| Easel | SVG | ダイレクトデザイン |
DXF互換性を最大化:バージョンR14または2004、素材に合った単位、1:1スケール、簡略化されたポリライン、スプラインを円弧に変換。
加工オペレーション
プロファイルカット
素材から形状を切り出す:閉じたベクターパスが必要、工具径の補正、保持タブの追加、内側/外側カットの選択。
ポケット加工
閉じた領域から素材を除去:閉じたパスが境界を定義、深さを指定、クリアリング戦略を選択。
V彫り
V工具による装飾彫刻:開いたパスも閉じたパスも対応、幅に応じた可変深さ、テキストとディテールに最適、最小幅制限なし。
3D彫刻
立体的な加工:グレースケールからの高さマップ、境界用ベクター、複数パスが必要。
素材別ガイドライン
木材
木目方向が仕上がりに影響します。硬木はより遅い送り速度が必要。木材の収縮を考慮。最小ディテール:小型エンドミルで1.5mm。
プラスチック / アクリル
熱管理が重要。高速送り、浅いパス。ダウンカットで溶着を軽減。研磨エッジが可能。
アルミニウム
剛性のある固定が必要。適切な潤滑剤を使用。控えめな送り速度と回転数。複数の軽いパス。
フォームと柔らかい素材
最小限の工具圧力。高回転、高速送り。シンプルな形状推奨。プロトタイプに最適。
一般的なCNCプロジェクト
看板とレタリング
エレガントな文字にはV彫り。推奨最小テキスト高さ:25mm。背景テクスチャはオプション。屋外使用にはクリアコート。
家具部品
接合部の詳細(ほぞ穴、ほぞ)、装飾プロファイル、位置合わせ機能、金具の座ぐり。
象嵌
マルチ素材作業:フィットのための精密なオフセット、素材厚さの一致、オプションの接着剤溝。
推奨ワークフロー
- コンセプトスケッチまたは画像
- VectoSolveでベクター化
- CAD/CAMソフトウェアにインポート
- 素材と工具を設定
- ツールパスを生成
- シミュレーションと確認
- 機械用にポスト処理
- CNCで実行
切削前に必ずシミュレーション:工具クリアランス、衝突、切削深さを確認し、加工時間を見積もります。
最適化戦略
効率的なツールパス:工具交換を最小化、パス順序を最適化、適切なステップオーバーを使用。
素材効率:パーツをネスティング、木目/パターンを考慮、端材を計画。
タブとブリッジ
パーツの固定:パーツあたり最低2〜4個、繊細な部分を避ける、量産用に均一サイズ。フラッシュカットソー、振動工具、のみとサンディングで除去。
トラブルシューティング
インポートの問題:スプラインを円弧に変換、開いたパスを閉じる、重複線を削除、単位を確認。
切削品質の問題:送り速度と回転数を調整、工具の切れ味を確認、固定を確認、仕上げパスを追加。
まとめ
CNCルーター用のベクター作成には、デザインソフトウェアと機械の能力の両方を理解する必要があります。VectoSolveのクリーンなベクターから始め、工具サイズと素材特性を考慮し、切削前に必ずシミュレーションしてください。
| CNCベクター形式 | 主な用途 | 最小ディテール | ソフトウェア互換性 |
|---|---|---|---|
| SVG | 2D切削・彫刻 | 0.5mm | VCarve, Easel, LightBurn |
| DXF (R12) | 汎用CAMインポート | 0.1mm | Fusion 360, Mastercam, SolidWorks |
| G-code | 機械直接制御 | 機械依存 | GRBL, Mach3, LinuxCNC |
| STL | 3Dフライス・彫刻 | 0.05mm | Fusion 360, Aspire, Carveco |
| AI/EPS | デザインからCNCへ | 0.5mm | Illustrator → DXFエクスポート |